
 +86-510-88156399


إذا سبق لك أن مررت بالقرب من نظام التدفئة والتهوية وتكييف الهواء (HVAC) الخاص بمبنى ما، أو قمت بقيادة سيارة، أو وقفت أمام أبراج التبريد في محطة توليد الطاقة، فقد تفاعلت مع مبادل حراري. هذه المكونات المتواضعة هي الأبطال المجهولون في عدد لا يحصى من الصناعات، حيث تنقل الحرارة بهدوء من سائل إلى آخر دون السماح لها بحفظ أنظمة الخلط بكفاءة وآمنة وتشغيلية. باعتباري موردًا للمبادلات الحرارية، أمضيت سنوات في المتجر، أعمل مع فرق لتحويل المعدن الخام إلى أجزاء مصممة بدقة تلبي الاحتياجات الفريدة لكل شيء بدءًا من المضخات الحرارية السكنية الصغيرة وحتى مرافق توليد الطاقة الضخمة. اليوم، أريد أن أكشف الستار عن عمليات التصنيع التي تدخل في تصنيع هذه الأجهزة المهمة، وأن أشرح كيفية تحويل الفولاذ والنحاس والفولاذ المقاوم للصدأ إلى معدات تعمل بجد مثل الصناعات التي تخدمها.
إن تصنيع المبادل الحراري ليس مهمة واحدة تناسب الجميع. يتم إنشاء أنواع مختلفة باستخدام طرق مختلفة، ومصممة خصيصًا للاستخدام المقصود منها، ومستويات الضغط، وتوافق السوائل. للحفاظ على هذا الأمر عمليًا، سأركز على التصميمات الأكثر شيوعًا التي ننتجها هنا: المبادلات الحرارية اللوحية، ووحدات الغلاف والأنابيب، والنماذج المتخصصة مثل صفائح الأنابيب الثابتة والمبادلات الأنبوبية على شكل حرف U. سواء كنت تتسوق لشراءمبادل حراري للوحة المضخة الحرارية، للخدمة الشاقةأنبوب قذيفة مبادل حراري مبرد بالماء، أو وحدة مبنية لمحطة توليد الطاقة، تشترك خطوات التصنيع الأساسية في الأساس - مع إضافة خطوات إضافية لتناسب المتطلبات الفريدة لكل تصميم.
لنبدأ بالمرحلة الأولى والأكثر أهمية: اختيار المواد وإعداد المعدن الخام. لا يمكنك بناء مبادل حراري يمكن الاعتماد عليه باستخدام مواد دون المستوى المطلوب، لذلك هذا هو المكان الذي نستثمر فيه معظم الوقت والاهتمام. يعتمد اختيار المعدن كليًا على ما سيتعامل معه المبادل. إذا كانت تنقل السوائل الصناعية المسببة للتآكل أو المياه المالحة، فإننا نستخدم الفولاذ المقاوم للصدأ 316L أو مواد التيتانيوم التي تقاوم الحفر والتدهور على مدار سنوات من الاستخدام. بالنسبة للتطبيقات ذات مخاطر التآكل المنخفضة، مثل مضخات التدفئة والتهوية وتكييف الهواء (HVAC) السكنية، غالبًا ما نستخدم الفولاذ المقاوم للصدأ 304 أو النحاس، وهو أكثر فعالية من حيث التكلفة مع الحفاظ على متانته. بالنسبة للمبادلات ذات الغلاف والأنابيب التي تتعامل مع البخار عالي الضغط أو ماء الغلاية، فإن الفولاذ الكربوني هو الحل الأمثل للغلاف الخارجي، مقترنًا بأنابيب الفولاذ المقاوم للصدأ للجانب السائل.
بمجرد اختيار المواد، يتم قطعها حسب الحجم باستخدام أدوات دقيقة. يتم قطع صفائح الفولاذ المقاوم للصدأ أو التيتانيوم بالليزر حسب الأبعاد الدقيقة المطلوبة للألواح أو الأصداف، في حين يتم بثق الأنابيب المعدنية (يتم دفعها عبر قالب لإنشاء شكل طويل وموحد) أو سحبها (سحبها عبر قالب لتقليل القطر وتحسين اتساق سمك الجدار). بالنسبة لأطوال الأنابيب، قمنا بقطعها وفقًا للقياس الدقيق باستخدام المنشار البارد، حيث يمكن للحرارة الباردة من المنشار التقليدي أن تشوه المعدن، وهو أمر محظور للغاية نظرًا لأن حتى الانحناء الصغير في الأنبوب يمكن أن يعطل تدفق السوائل ويقلل الكفاءة. تدور هذه المرحلة حول الدقة: يمكن لمسافة ملليمتر واحد من طول الأنبوب التخلص من التجميع بأكمله لاحقًا، لذلك يتم قياس كل قطع مرتين، ثم يتم فحصها ثلاث مرات بواسطة فريق الجودة لدينا.
بعد ذلك، ننتقل إلى تشكيل وتشكيل المكونات الأساسية، وهي الخطوة التي تختلف كثيرًا بين أنواع المبادلات الحرارية. لنبدأ بالمبادلات الحرارية اللوحية، وهي النماذج المدمجة الشائعة للمضخات الحرارية وأنظمة التدفئة والتهوية وتكييف الهواء الصغيرة. بالنسبة لهذه الألواح المعدنية المقطوعة، تدخل في مكبس هيدروليكي يشكل تمويجات - تلك الحواف المتموجة المنقوشة التي تراها على الألواح. هذه التموجات ليست للعرض فقط: فهي تخلق اضطرابًا في تدفق السوائل، مما يحسن كفاءة نقل الحرارة عن طريق منع طبقات السائل الراكدة والباردة من التراكم على سطح اللوحة. يتم تخصيص نمط التموجات أيضًا: بالنسبة لتطبيقات الضغط العالي، نستخدم نتوءات أعمق وأكثر ثباتًا، بينما بالنسبة لاحتياجات الضغط المنخفض والتدفق العالي، نختار أنماطًا أقل عمقًا تسمح للسوائل بالتحرك بشكل أسرع. بمجرد تشكيلها، يتم ضغط كل لوحة وإغلاقها بحشية مطاطية رفيعة تبطن الحواف ومنافذ التدفق، مما يؤدي إلى إنشاء قنوات منفصلة للسوائل الساخنة والباردة عند تكديس الألواح.
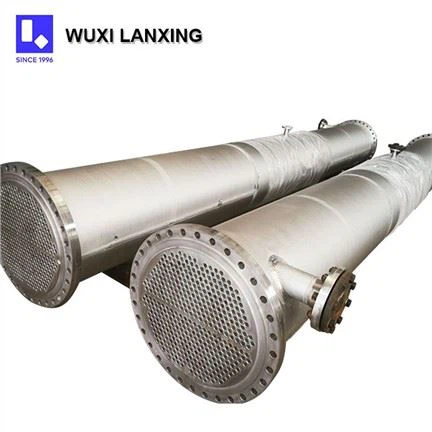
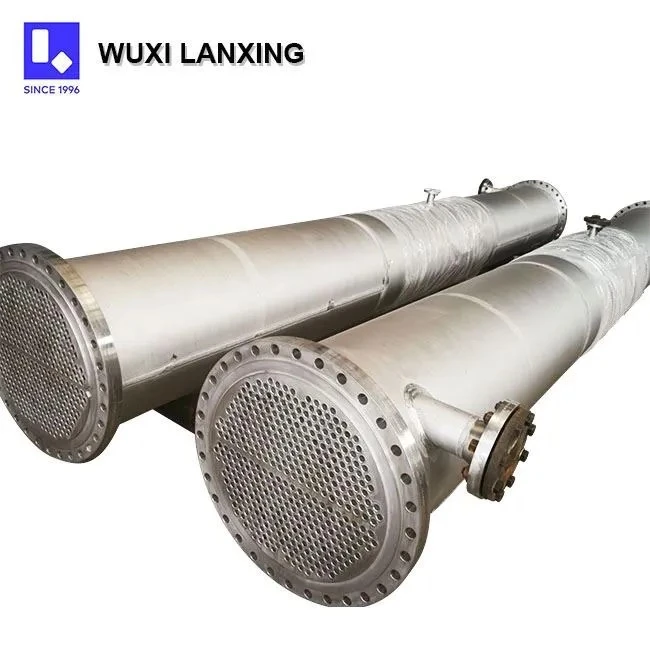
بالنسبة للمبادلات الحرارية ذات الغلاف والأنبوب، فكر في الوحدات الأسطوانية الكبيرة المستخدمة في محطات الطاقة والعمليات الصناعية، والتي تركز على الأنابيب والغلاف الخارجي. اثنان من التصاميم الأكثر شيوعا هنامبادل حراري لصفائح الأنابيب الثابتةونماذج على شكل حرف U، ولكل منها متطلبات تشكيل فريدة. بالنسبة لوحدات صفائح الأنابيب الثابتة، تكون الأنابيب مستقيمة، لذلك نقوم بتجميعها في شبكة دقيقة، ثم نقوم بتوسيع كل طرف لتتناسب بإحكام مع لوحة معدنية سميكة تسمى صفائح الأنابيب. لا يقتصر توسيع الأنابيب على دفعها إلى الثقوب فحسب، بل نستخدم عملية تسمى توسيع الأسطوانة، حيث يتم إدخال أداة دوارة مدببة قليلاً في نهاية الأنبوب، والضغط على المعدن للخارج حتى يتم إنشاء ختم دائم مانع للتسرب مع ورقة الأنابيب. بالنسبة للمبادلات الأنبوبية على شكل حرف U، مثل تلك التي نوفرها لمحطات الطاقة الكبيرة، يتم ثني كل أنبوب على شكل حرف U قبل التثبيت. هذه مهمة حساسة: إذا كان الانحناء حادًا للغاية، فإن جدار الأنبوب سوف يصبح رقيقًا، مما يجعله عرضة للانفجار تحت الضغط العالي. نحن نستخدم آلات ثني الأنابيب التي يتم التحكم فيها باستخدام الحاسب الآلي (CNC) والتي تعمل على ضبط سرعة الانحناء والزاوية إلى أجزاء من الدرجة، مما يضمن أن نصف قطر الانحناء موحد وأن سمك جدار الأنبوب يظل ثابتًا. والنتيجة هي حزمة من الأنابيب على شكل حرف U والتي يمكن أن تتوسع وتنكمش بشكل مستقل داخل الغلاف، وهو مثالي للتطبيقات التي تكون فيها التغيرات في درجات الحرارة شديدة.
بمجرد تشكيل جميع المكونات الأساسية، فإن الخطوة التالية هي التجميع. هذا هو المكان الذي نجمع فيه كل شيء معًا، وهو مزيج من المحاذاة الدقيقة والتثبيت الدقيق. بالنسبة للمبادلات الحرارية اللوحية، يتم تكديس الألواح ذات الحشيات في قنوات ساخنة وباردة متناوبة بترتيب محدد، ثم يتم ضغطها بين لوحتين نهائيتين باستخدام مسامير طويلة وثقيلة. يعد عزم الضغط أمرًا بالغ الأهمية هنا: فهو قليل جدًا، وسوف تتسرب الحشيات؛ أكثر من اللازم، وسوف تنحني الألواح، مما يؤدي إلى إتلاف التموجات وإفساد نمط نقل الحرارة. يستخدم فريقنا مفتاح عزم الدوران المضبوط وفقًا لمواصفات دقيقة، ونقوم بالتحقق مرة أخرى من الفجوة بين اللوحات الطرفية للتأكد من أنها ضمن حدود تصميم الشركة المصنعة.
بالنسبة للمبادلات ذات الغلاف والأنبوب، يبدأ التجميع بألواح الأنابيب وحزمة الأنابيب. بالنسبة لوحدات صفائح الأنابيب الثابتة، نقوم بلحام صفائح الأنابيب (مع حزمة الأنبوب المرفقة) بالغلاف الخارجي، ثم نقوم بتثبيت الرؤوس الأمامية والخلفية - هذه هي الأطراف التي تتصل بها أنابيب الدخول والخروج، وتوجيه السوائل الساخنة والباردة إلى جوانب الأنبوب والقشرة. بالنسبة لوحدات الأنابيب على شكل حرف U، يتم إدخال حزمة الأنابيب في الغلاف من أحد الأطراف، نظرًا لأن الشكل على شكل حرف U يعني أن طرفي الأنابيب يقعان على نفس الجانب. نقوم بعد ذلك بتثبيت رأس عائم (لوحة متحركة تسمح لحزمة الأنبوب بالتمدد مع تغيرات درجة الحرارة) لإغلاق الطرف الآخر من الغلاف، مما يؤدي إلى إنشاء مسارات تدفق منفصلة. المبادلات الحرارية لمحطات الطاقة مثلمبادل حراري لمحطة توليد الكهرباءغالبًا ما تحتوي النماذج التي ننتجها على ميزات إضافية مثل لوحات الدعم داخل الغلاف لتثبيت حزمة الأنابيب في مكانها ومنع الاهتزاز الناتج عن البخار أو الماء عالي السرعة، لذلك نضيفها أثناء التجميع.
بعد التجميع، تبدأ أهم خطوة لمراقبة الجودة: اختبار التسربات، ومقاومة الضغط، وكفاءة نقل الحرارة. حتى أصغر الخلل يمكن أن يتسبب في فشل المبادل الحراري، مما يؤدي إلى التوقف عن العمل أو تلوث السوائل، لذلك نحن نأخذ الاختبار على محمل الجد. أولاً، نقوم بإجراء اختبار الضغط الهيدروستاتيكي: نملأ المبادل بالماء، ثم نضغطه إلى 1.5 مرة من أقصى ضغط تشغيل مصمم له، ونحتفظ به لمدة 30 دقيقة على الأقل. يقوم هذا بالتحقق من وجود تسربات في جميع اللحامات ومفاصل الأنابيب والحشيات. بالنسبة لوحدات الغلاف والأنابيب، غالبًا ما نقوم بإجراء اختبارين منفصلين: أحدهما لجانب الأنبوب، الذي يسد الغلاف، والآخر لجانب الغلاف، الذي يسد الأنابيب، للتأكد من أن كل مسار مائع منفصل تمامًا. بالنسبة للمبادلات الحرارية اللوحية، نقوم أيضًا بفحص الحشيات بحثًا عن أي فجوات أثناء هذا الاختبار، حيث أن حتى اختلال المحاذاة البسيط يمكن أن يسبب تسربًا.
بعد ذلك، نتحقق من أداء نقل الحرارة، وهو بيت القصيد من الجهاز. نقوم بإجراء اختبارات خاضعة للرقابة حيث نقوم بضخ الماء الساخن من خلال أحد جانبي المبادل والماء البارد من خلال الجانب الآخر، وقياس التغير في درجة حرارة كل سائل بمرور الوقت. نقوم بمقارنة النتائج بمواصفات التصميم لدينا - إذا كان معدل نقل الحرارة ضمن 5% من الهدف، فسيتم تمريره؛ إذا لم يكن الأمر كذلك، فإننا نقوم بتفكيك الوحدة للتحقق من عدم محاذاة الألواح أو الأنابيب المسدودة أو وضع الحشية بشكل غير صحيح. بالنسبة للتطبيقات المتخصصة مثل وحدات محطات توليد الطاقة، فإننا نقوم أيضًا بالاختبار في ظل الظروف القاسية، بما في ذلك درجات الحرارة المرتفعة والضغط العالي، لضمان قدرة المبادل على التعامل مع البيئة القاسية التي سيعمل فيها.

وأخيرًا، نقوم بإضافة اللمسات النهائية التي تجعل المبادل جاهزًا للتركيب. يتضمن ذلك السفع الرملي أو طلاء الغلاف الخارجي لحمايته من التآكل، ووضع علامات واضحة على جميع منافذ الدخول والخروج، وإضافة صمامات تخفيف الضغط وأجهزة استشعار درجة الحرارة عند الحاجة. بالنسبة للوحدات التي يتم إرسالها إلى البيئات الخارجية أو البيئات المسببة للتآكل، نستخدم طلاء إيبوكسي عالي التحمل أو حتى تشطيبًا مجلفنًا. يحصل كل مبادل على رقم تسلسلي فريد، ونحتفظ بسجلات مفصلة لجميع الاختبارات والمواد المستخدمة، حتى نتمكن من تتبع الوحدة خلال كل خطوة من خطوات الإنتاج في حالة ظهور أي مشكلات لاحقًا.
باعتباري شخصًا يقوم ببناء المبادلات الحرارية لأكثر من عقد من الزمان، يمكنني أن أخبرك أن أفضل المبادلات لا يتم بناؤها فحسب، بل يتم تصنيعها بعناية. كل خطوة، بدءًا من اختيار المعدن المناسب وحتى ربط المسمار النهائي، تدور حول تحقيق التوازن بين الكفاءة والمتانة والموثوقية. سواء كنت بحاجة إلى مبادل لوحة مضخة حرارية مدمج لنظام التدفئة والتهوية وتكييف الهواء (HVAC) السكني، أو وحدة أنبوبية وهيكلية شديدة التحمل مبردة بالماء لعملية صناعية، أو صفائح أنابيب ثابتة متخصصة أو مبادل أنبوبي على شكل حرف U لمحطة توليد الطاقة، فإننا نقوم بتصميم كل جزء لتلبية احتياجاتك الدقيقة.
إذا كنت تبحث عن مبادل حراري مخصص أو تريد معرفة المزيد حول كيفية تحسين وحداتنا لكفاءة نظامك، فنحن هنا لمساعدتك. يتمتع فريقنا بسنوات من الخبرة في العمل في صناعات تتراوح من التدفئة والتهوية وتكييف الهواء والتبريد إلى توليد الطاقة والمعالجة الكيميائية، ويمكننا مساعدتك في العثور على التصميم المناسب لتطبيقك. تواصل معنا اليوم لمناقشة متطلباتك، وسنقدم لك حلاً مخصصًا يناسب احتياجاتك وميزانيتك.


